Specializuotos vamzdžių galų formavimo mašinos

Specializuotos mašinos vamzdžių galų plėtimui, siaurinimui ir rotaciniam formavimui, su apibrėžta kinematika, įrankių sąsajomis ir aiškiu techninio vertinimo procesu.

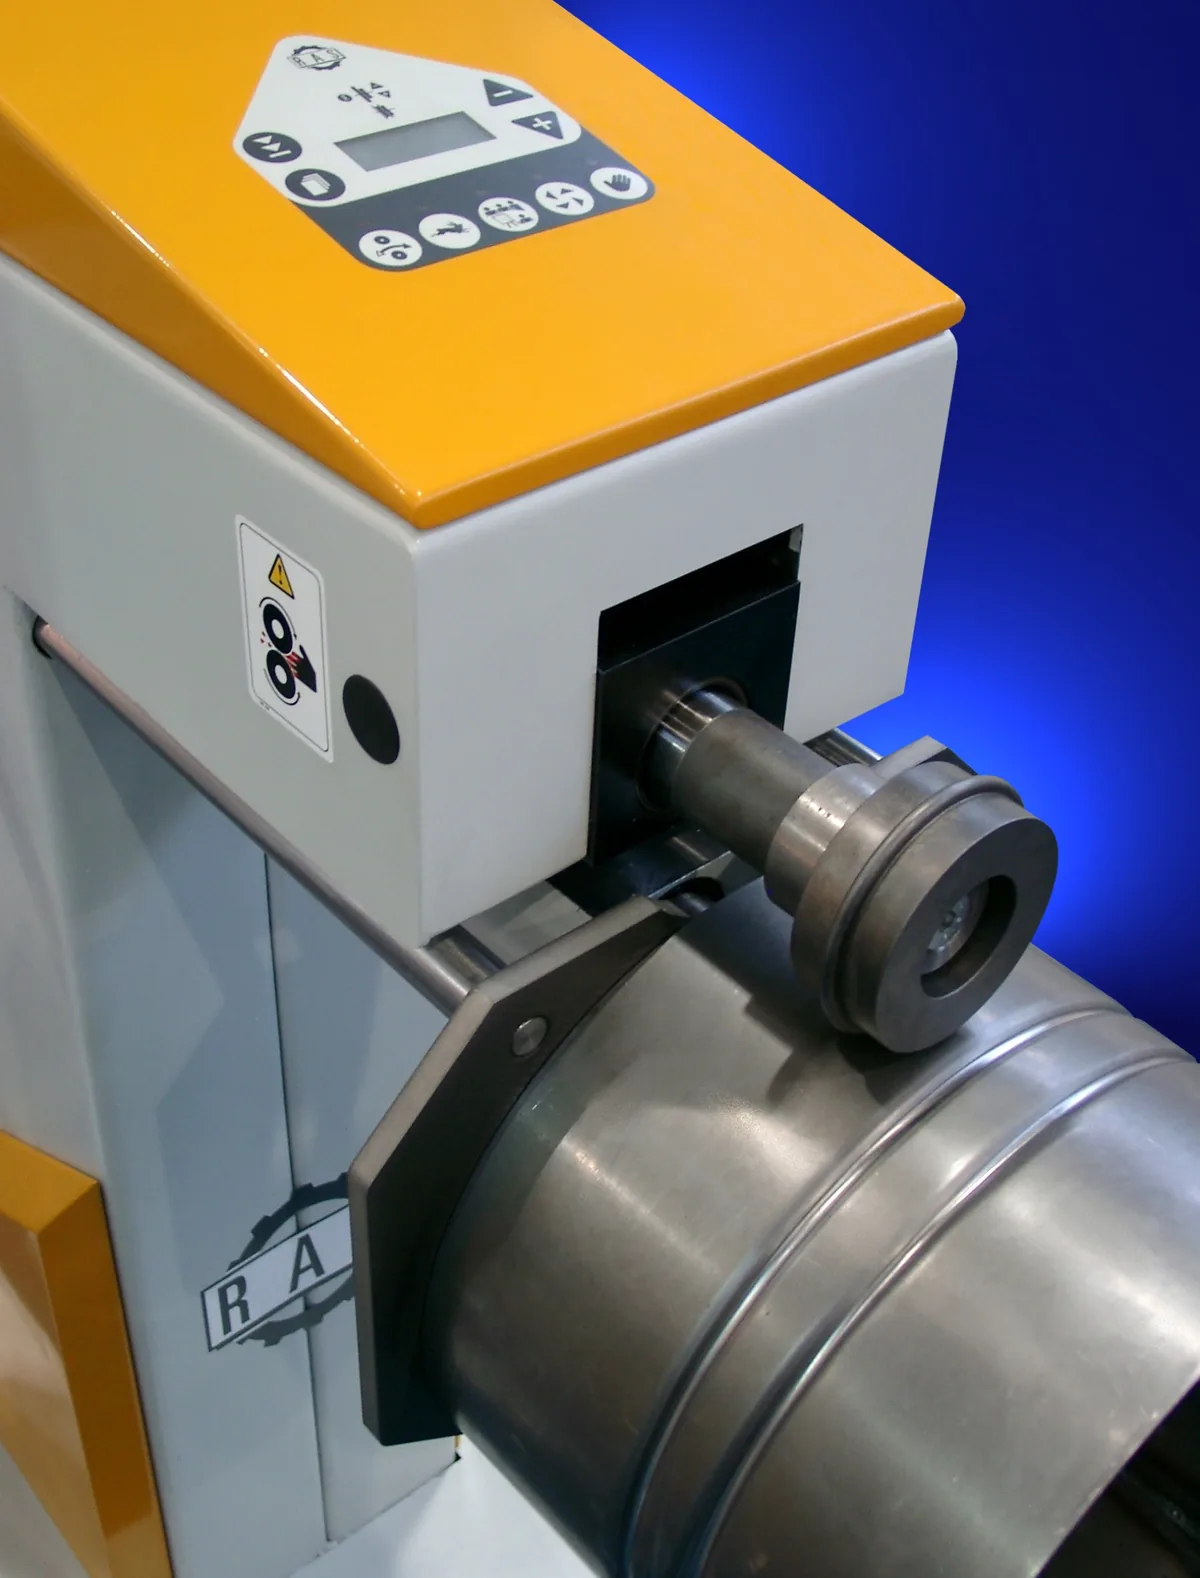
Motorizuota rotacinė lakštinio metalo briaunavimo ir formavimo mašina su ritinine matrica, formuojančia žiedines briaunas cilindriniame metaliniame vamzdyje
Reprezentacinė rotacinė vamzdžių briaunavimo mašina. Photo: Willy Stahl / RAS Reinhardt Maschinenbau GmbH (CC BY-SA 3.0, pritaikyta)

Įrangos kategorija ir mechaniniai elementai

Specializuota vamzdžių formavimo mašina remiasi mechaniniu ruošinio fiksavimu ir kontroliuojama ašine arba rotacine deformacija.

KINEMATIKA

Linijiniai formavimo cilindrai

Ašinio judesio mechanizmai, sukurti tiekti kontroliuojamą linijinę jėgą, stumiant štampavimo įrankį į vamzdį plėtimui, siaurinimui ar flanšavimui.

  • Privažiavimo ir darbinės eigos greičio etapai
  • Mechaninės atramos arba linijinio padėties nustatymo grįžtamasis ryšys
  • Įrankių tvirtinimai greitam štampų keitimui
ĮRANKIAI

Segmentinės užspaudimo matricos

Padalintos griebtuvų sistemos vamzdžio išoriniam skersmeniui fiksuoti, paskirstančios spaudimą jėgoms atlaikyti ir paviršiaus pažeidimams mažinti.

  • Įrankinio plieno padalinti griebtuvai
  • Mechaniniai fiksatoriai arba hidraulinis užspaudimas
  • Matricų blokai su rakto grioveliais tiksliam suderinimui
ROTACIJA

Rotacinio formavimo velenai

Besisukančios įrankių galvutės žiedinėms briaunoms, sandarinimo grioveliams ar tolygiems flanšams formuoti vamzdžių galuose.

  • Kintamas veleno greitis su tolygiu greitėjimu
  • Radialinis įrankio padavimas sinchronizuotais suportais
  • Aušinimo arba tepimo padavimas į formavimo kontakto zoną

Tipinė formavimo seka

Vamzdžių galų formavimo mašinose darbo ciklas paprastai vyksta griežtai nustatyta mechanine seka.

1 ETAPAS

Ruošinio padėties nustatymas ir užspaudimas

Vamzdis atremiamas į mechaninę atramą, o griebtuvai užsidaro, patikimai užfiksuodami ruošinį.

2 ETAPAS

Kontroliuojamas įrankio judėjimas

Formavimo cilindras stumia štampą kreipiančiosiomis, pradėdamas kontroliuojamą metalo deformaciją.

3 ETAPAS

Geometrijos kalibravimas ir išlaikymas

Įrankio eiga užbaigia norimą galo geometriją ir trumpai išlaiko padėtį profiliui stabilizuoti.

4 ETAPAS

Atitraukimas ir ruošinio atlaisvinimas

Cilindras grįžta į pradinę padėtį, griebtuvai atsidaro ir suformuotas vamzdis pašalinamas.

OEM mašinų gamybos ir integratorių ribos

Specializuotų mašinų gamyba atskirta nuo konsultacijų ir gamyklos integracijos.

PROFILIS

Įrangos gamintojo kryptis

Mašinų gamintojas daugiausia dėmesio skiria rėmams, pavaros kinematikai ir įrankiams, o ne konsultacinėms paslaugoms.

RIBOS

Stoties gamintojas, ne gamyklos integratorius

Dėmesys skiriamas pačiai vamzdžių formavimo stočiai su standartinėmis sąsajomis, o ne visos gamyklos konvejeriams ar logistikai.

STRUKTŪRA

Standžių rėmų principai

Mašinų koncepcijose pirmenybė teikiama standžioms suvirinto plieno bazėms ir tiksliai frezuotiems slydimo paviršiams, skirtiems ciklinėms formavimo jėgoms atlaikyti.

Techninio vertinimo aspektai

Techniniame vertinime būtų analizuojami ruošinio parametrai ir gamyklos sąsajos pritaikymo galimybėms nustatyti.

RUOŠINYS

Vamzdžio geometrija ir medžiaga

Būtų vertinamas vamzdžio skersmuo, sienelės storis, lydinio plastiškumas ir takumo savybės.

FORMAVIMAS

Tikslinė profilio geometrija

Būtų peržiūrimi reikalingi plėtimo santykiai, briaunų profiliai, flanšų kampai ir leistini nuokrypiai.

GAMYKLA

Cecho ir inžinerinių tinklų sąsajos

Būtų tikrinamas elektros maitinimas, suspausto oro tiekimas ir mašinai reikalingas grindų plotas.