Specializētas cauruļu galu formēšanas iekārtas

Specializētas iekārtas cauruļu galu paplašināšanai, sašaurināšanai un rotācijas formēšanai ar noteiktu kinemātiku, instrumentu saskarnēm un skaidru tehniskās apzināšanas gaitu.

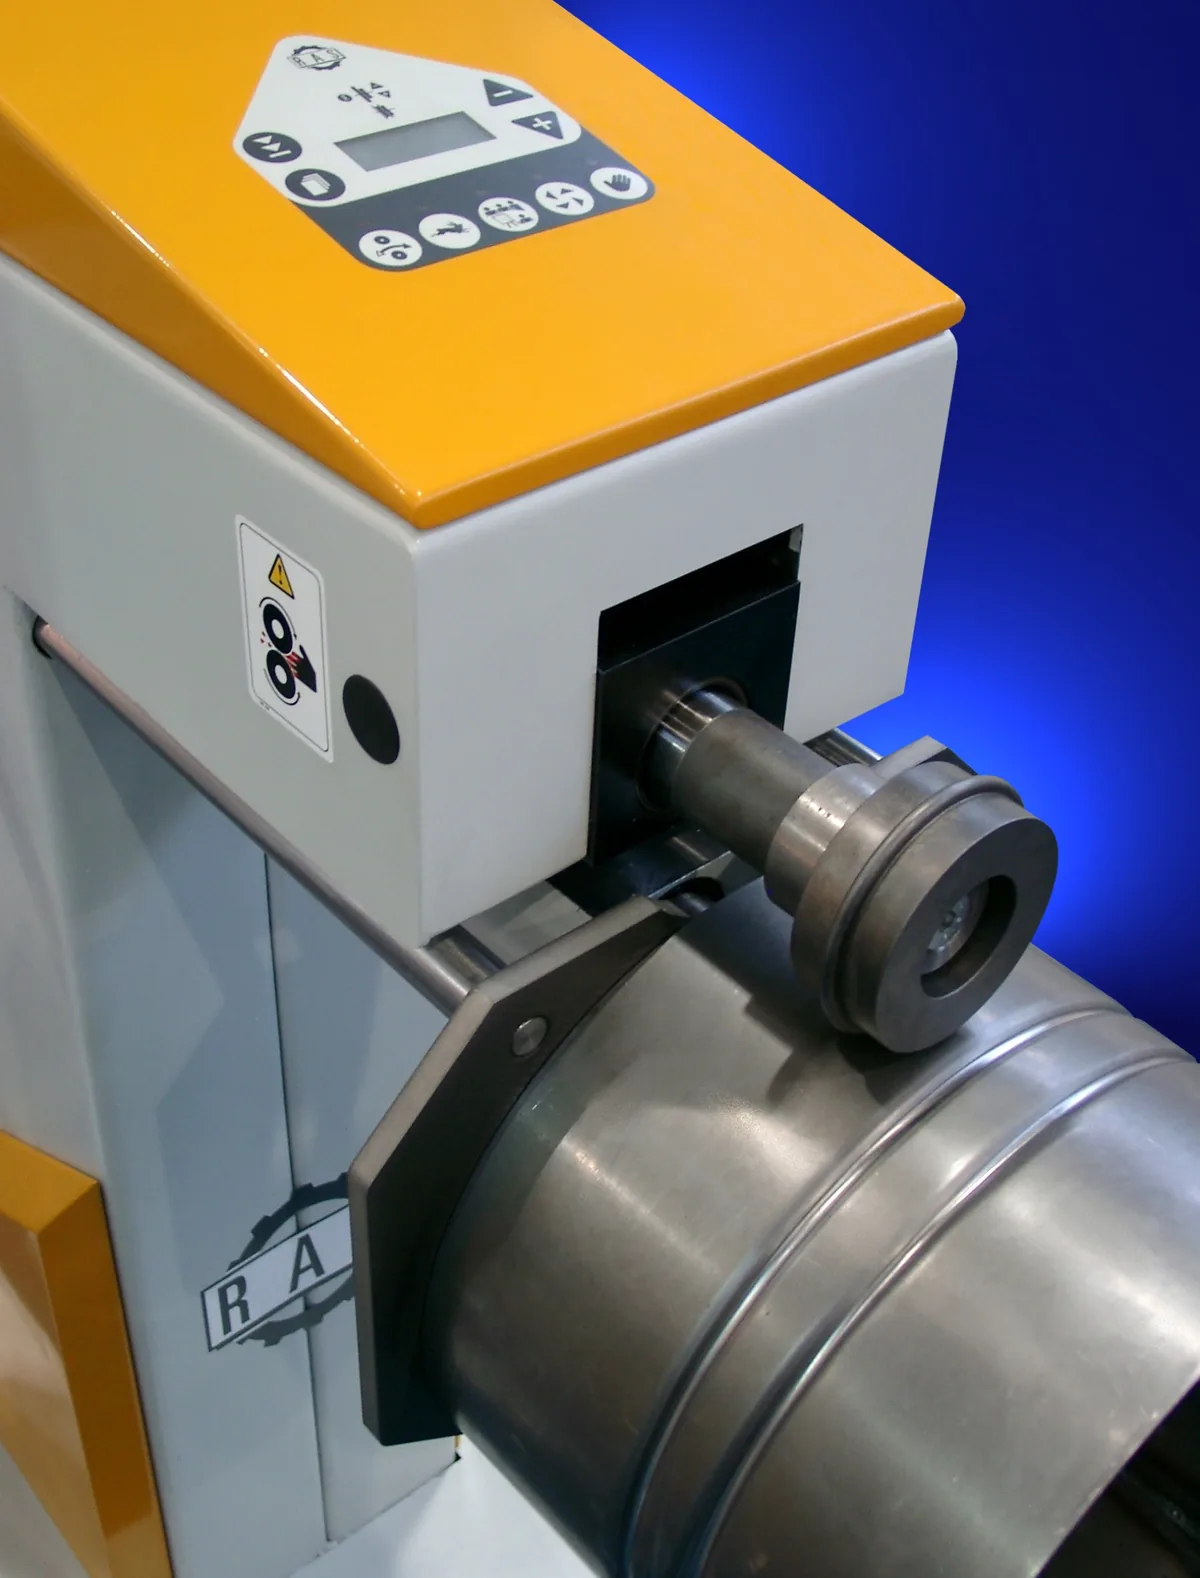
Motorizēta rotācijas lokšņu metāla rievošanas un formēšanas iekārta ar rullīšu matricu, kas veido gredzenveida rievas cilindriskā metāla caurulē
Reprezentatīva rotācijas cauruļu valcēšanas iekārta. Photo: Willy Stahl / RAS Reinhardt Maschinenbau GmbH (CC BY-SA 3.0, adaptēts)

Iekārtu kategorija un mehāniskie elementi

Specializēta cauruļu formēšanas iekārta balstās uz mehānisku sagataves noturēšanu un kontrolētu aksiālu vai rotācijas deformāciju.

KINEMĀTIKA

Lineārie formēšanas cilindri

Aksiālās kustības mehānismi kontrolēta lineāra spēka pielikšanai, virzot punsona instrumentu caurulē paplašināšanai, sašaurināšanai vai atlokošanai.

  • Piegājiena un formēšanas gājiena ātruma fāzes
  • Mehāniskās atdures vai lineārās pozīcijas atgriezeniskā saite
  • Instrumentu stiprinājumi ērtai punsonu nomaiņai
INSTRUMENTI

Segmentētās iespīlēšanas matricas

Dalītās spīļu un fiksatoru sistēmas caurules ārējā diametra noturēšanai, sadalot spiedienu, lai noturētu spēkus un mazinātu virsmas iespiedumus.

  • Instrumentu tērauda dalītās spīles
  • Mehāniski kloķa fiksatori vai hidrauliska iespīlēšana
  • Matricu bloki ar atslēgas rievām atkārtojamai savietošanai
ROTĀCIJA

Rotācijas formēšanas vārpstas

Rotējošas instrumentu galvas gredzenveida rievu, blīvējumu gropju vai vienmērīgu atloku velmēšanai cauruļu galos.

  • Maināms vārpstas ātrums ar vienmērīgu paātrinājumu
  • Radiāla instrumenta padeve ar sinhronizētiem suportiem
  • Dzesēšanas vai eļļas miglas padeve formēšanas kontaktzonā

Tipiskā formēšanas secība

Cauruļu galu formēšanas iekārtās darba cikls parasti norit stingri noteiktā mehāniskā secībā.

1. POSMS

Sagataves pozicionēšana un iespīlēšana

Caurule tiek pozicionēta pret mehānisko atduri, un spīles aizveras, droši nofiksējot sagatavi.

2. POSMS

Kontrolēta instrumenta virzīšana

Formēšanas cilindrs virza punsonu pa vadotnēm, ievadot to caurulē un uzsākot kontrolētu metāla deformāciju.

3. POSMS

Ģeometrijas kalibrēšana un aizture

Instrumenta gājiens pabeidz vēlamo gala ģeometriju un īslaicīgi notur pozīciju profila stabilizēšanai.

4. POSMS

Atvilkšana un sagataves atbrīvošana

Cilindrs atgriežas sākuma pozīcijā, spīles atveras un noformētā caurule tiek izņemta.

OEM mašīnbūves un integratoru robežas

Specializētu iekārtu būve ir nodalīta no konsultācijām un sistēmu integrācijas.

PROFILS

Iekārtu ražotāja fokuss

Iekārtu būvētājs koncentrējas uz rāmjiem, piedziņas kinemātiku un instrumentiem, nevis konsultāciju pakalpojumiem.

ROBEŽAS

Stacijas būvētājs, nevis rūpnīcas integrators

Uzsvars ir uz pašu cauruļu formēšanas staciju ar standarta saskarnēm, nevis visas rūpnīcas konveijeriem vai loģistiku.

STRUKTŪRA

Stingru pamatņu apsvērumi

Iekārtu koncepti prioritizē stingras metinātas tērauda pamatnes un precīzi frēzētas slīdvirsmas ciklisko formēšanas spēku uzņemšanai.

Apzināšanas diskusijas apsvērumi

Tehniskās apzināšanas diskusijā tiktu izvērtēti sagataves parametri un ražotnes saskarnes pielietojuma iespējamībai.

SAGATAVE

Caurules ģeometrija un materiāls

Diskusijā tiktu vērtēts caurules diametrs, sienas biezums, sakausējuma plastiskums un tecēšanas īpašības.

FORMĒŠANA

Mērķa profila ģeometrija

Izvērtēšanā tiktu izskatītas nepieciešamās paplašināšanas proporcijas, rievu profili, leņķi un pielaides.

RAŽOTNE

Darbnīcas un komunikāciju saskarnes

Tiktu pārbaudīta elektroapgāde, saspiestā gaisa pieejamība un iekārtai nepieciešamais novietnes laukums.