Vadības sistēmu integrācija un mašīnu saskarnes ražošanas līnijām.

Vadības arhitektūru, mašīnu saskarņu un operatoru sistēmu inženierija industriālajām ražošanas līnijām. Tehnisko darba apjomu, saskarņu prasību un strukturētas nodošanas ekspluatācijā noteikšana.

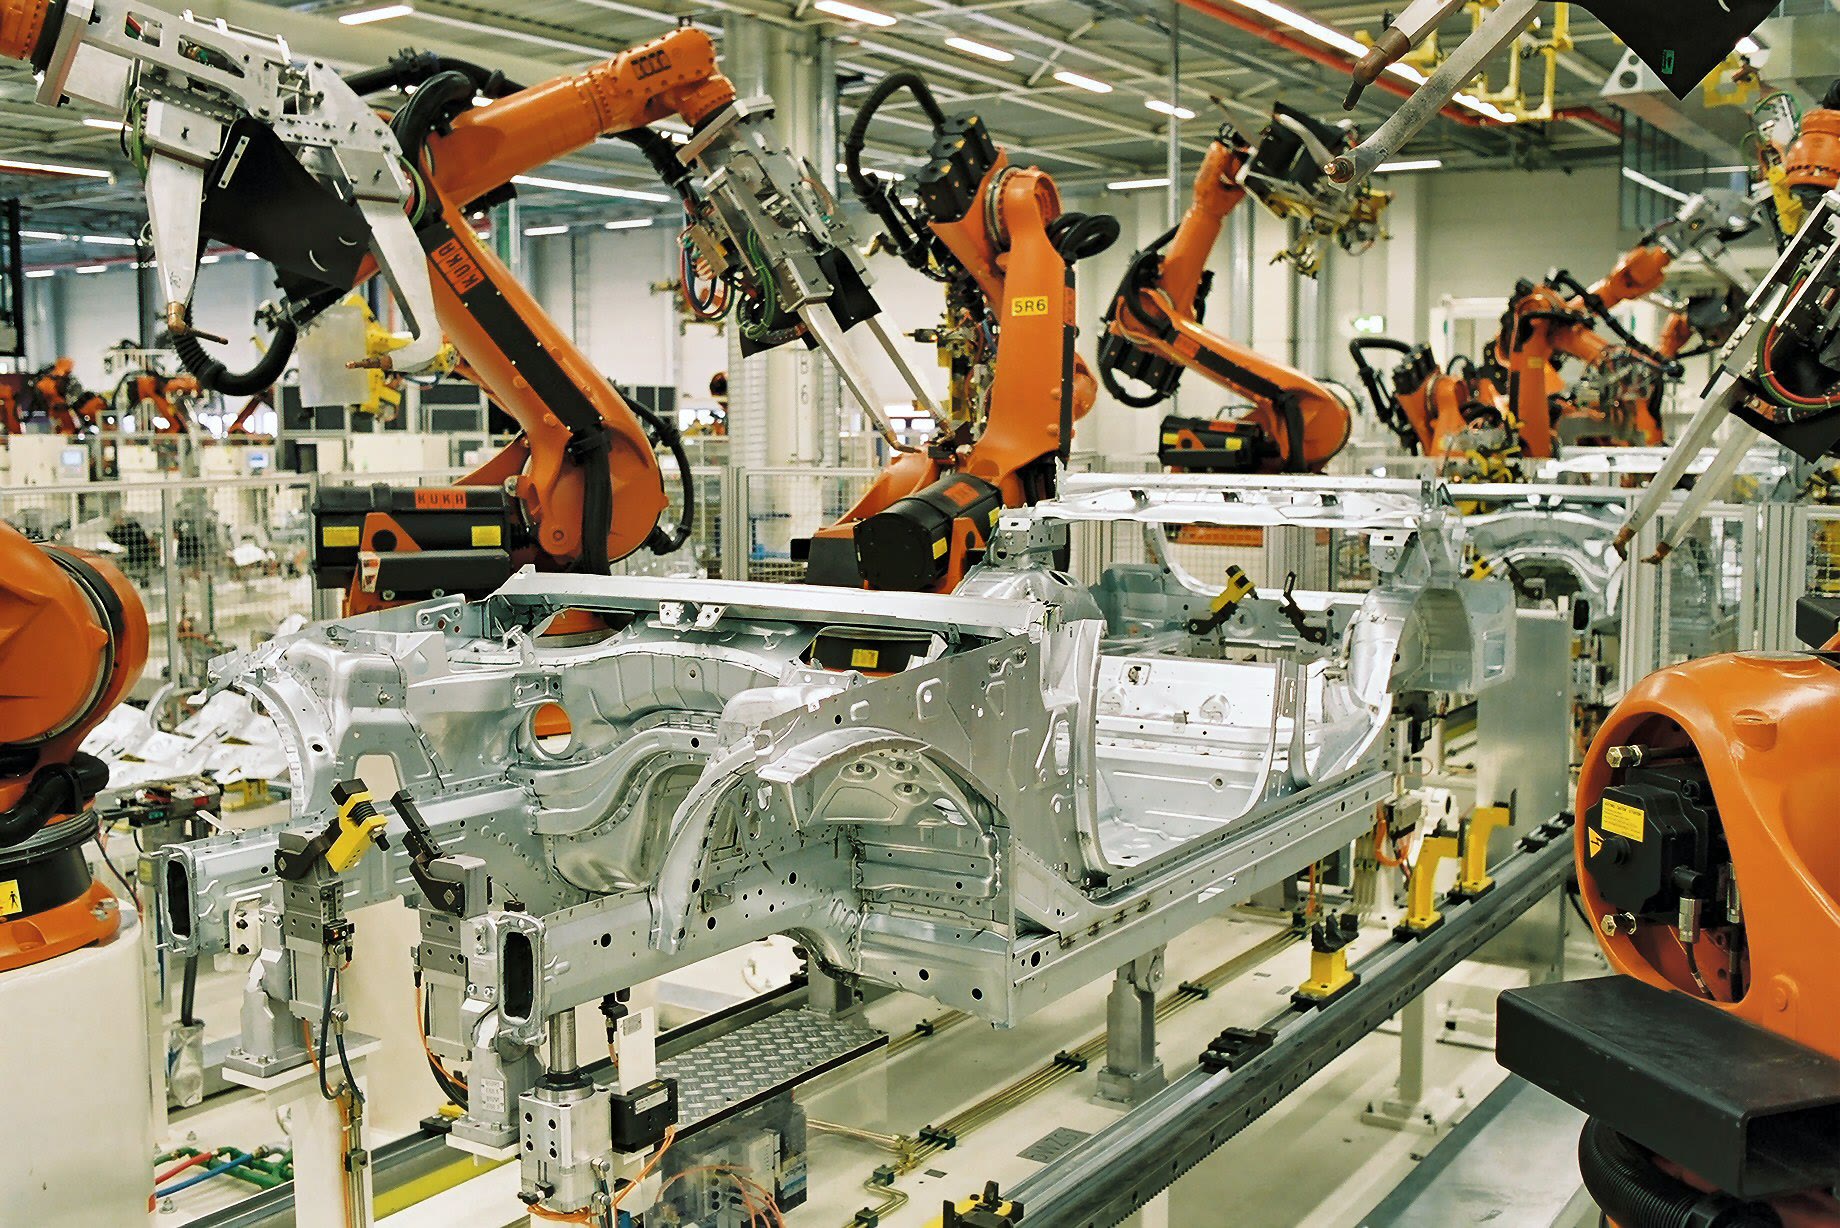
Šarnīrveida sešu asu industriālo robotu rokas veic punktmetināšanu uz automobiļa šasijas automatizētā montāžas līnijā
Reprezentatīva automatizēta robotizēta metināšanas šūna. Foto: BMW Werk Leipzig (CC BY-SA 2.0 de, adaptēts).
Inženierijas jomas

Pamatiespējas integrācijā

Trīs galvenās inženierijas jomas, kas nosaka saskarnes starp vadības paneļiem, ražošanas iekārtām un līnijas operatoriem.

01Vadība un arhitektūra

Vadības sistēmu integrācija un arhitektūra

Elektrisko skapju izkārtojumu, strukturētu kontrolieru procedūru, sadalītu I/O punktu un lauka sakaru tīklu projektēšana atbilstoši iekārtu izvietojumam.

Galvenie rezultāti
  • Modulāras kontrolieru secību procedūras
  • Sadalītas lauka I/O elektroinstalācijas un izkārtojuma plānošana
  • Aparatūras bloķējumu un drošības ķēžu integrācija
  • Pilnīgas elektriskās shēmas un elektroinstalācijas saraksti
02Līnijas sinhronizācija

Mašīnu un ražošanas līniju saskarņu integrācija

Bloķējumu un signālu apmaiņas koordinēšana starp neatkarīgām mašīnām, konveijeriem un vecākiem līniju posmiem, lai pārvaldītu produktu plūsmu.

Galvenie rezultāti
  • Signālu apmaiņa par gatavību padevei un pieņemšanai
  • Uzkrāšanas konveijeru taktēšana un zonu uzraudzība
  • Aparatūras saskarņu tilti mantotajām iekārtām
  • Saskaņotas avārijas apturēšanas zonu robežas
03Diagnostika un HMI

Operatoru saskarnes un līnijas diagnostika

Operatoru skārienekrāna staciju, trauksmju sarakstu un diagnostikas pārskatu konfigurēšana, lai palīdzētu tehniķiem pāreju laikā un līnijas darbā.

Galvenie rezultāti
  • Augsta kontrasta skārienekrāna navigācijas izkārtojumi
  • Strukturēti trauksmju saraksti ar skaidriem kļūmju aprakstiem
  • Mašīnu ciklu indikatori un sensoru darbspējas uzraudzība
  • Ar paroli aizsargātas uzstādīšanas un parametru izvēlnes
Lietojuma konteksti

Lietojuma konteksti

Reprezentatīvas ražošanas vides, kurās strukturēta sistēmu integrācija koordinē iekārtas, sensorus un līnijas operatorus.

Iepakošanas līnijas

Iepakošanas un materiālu pārvietošanas līnijas

Līnijas ātruma signālu apmaiņas, uzkrāšanas buferu un savstarpēji bloķētu drošības apturēšanas ķēžu koordinēšana starp produktu padevi augšupplūsmā un iepakošanas iekārtām lejupplūsmā.

Montāžas šūnas

Montāžas un robotizētas pārvietošanas šūnas

Robota kontroliera signālu, drošības vārtu piekļuves bloķējumu, detaļu klātbūtnes sensoru un pārvietošanas konveijeru integrēšana sinhronizētā šūnas secībā.

Procesu moduļi

Procesu un maisīšanas moduļi

Vārstu kolektoru, dozēšanas instrumentācijas, sūkņu vadības un secības stāvokļu kartēšana specializētiem maisīšanas vai šķidrumu pārsūknēšanas moduļiem.

Projekta posmi

Strukturēts projekta dzīves cikls

Posmos organizēta inženierijas darba plūsma, kas integrācijas projektā nosaka skaidrus tehniskos atskaites punktus un pārņemšanas kritērijus.

Posms 01

1. posms: projekta darba apjoma noteikšana un līnijas pārskatīšana

Pirms inženierijas sākuma pārskata mehāniskā izvietojuma rasējumus, esošās elektriskās shēmas, sensoru skaitu un funkcionālo secību aprakstus.

Posms 02

2. posms: vadības sistēmu inženierija un paneļu rasējumi

Sagatavo elektriskās CAD shēmas, materiālu sarakstus, skapju korpusu izkārtojumus un strukturētas kontrolieru procedūras, ievērojot ražotnes nosaukumu piešķiršanas standartus.

Posms 03

3. posms: pakāpeniska iepriekšēja testēšana un simulācija

Pirms iekārtas nonāk objektā, pret simulētām lauka ievadēm validē kontroliera loģikas stāvokļus, sakaru apmaiņu un diagnostikas trauksmes.

Posms 04

4. posms: nodošana ekspluatācijā un operatīvā pārņemšana

Pārbauda katru lauka pieslēgumu no gala līdz galam, testē sensorus, apstiprina motora griešanās virzienu un pakāpeniski validē drošības ķēdes plānotos apkopes laika logos.

Projekta darba apjoma noteikšana

Projekta plānošanas parametri

Tehniskie faktori, ko parasti izmanto industriālas integrācijas darba apjoma noteikšanai.

Nepieciešamie tehniskie ievaddati

Tipiski ievaddati ir iekārtu izvietojuma rasējumi, vadības aparatūras izvēles, nepieciešamais cikla ātrums un plānoti apkopes laika logi.